2026-11-11
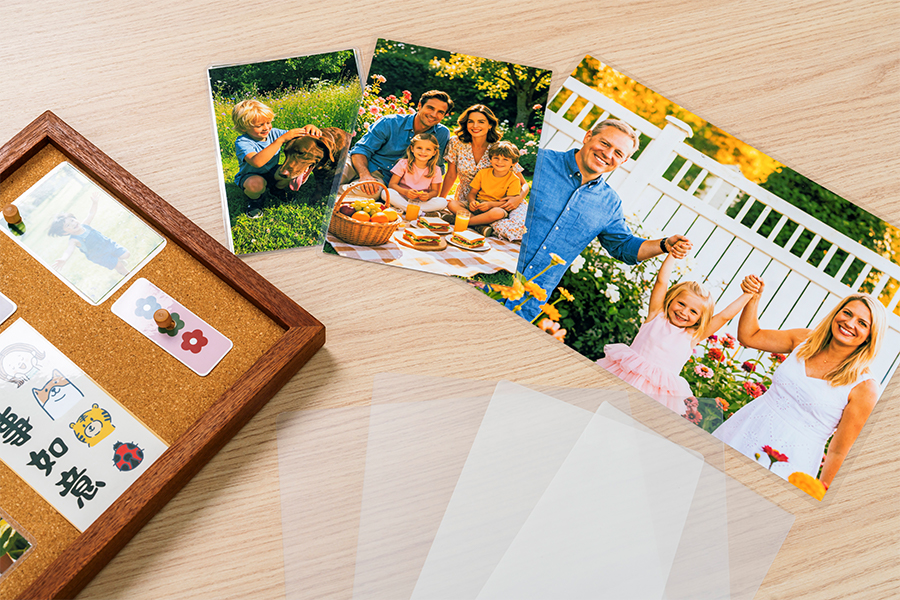
Dua gulungan dapat diberi label mengkilap dan masih terpisah sejauh 20 unit kilap — dan celah tersebut hanya muncul setelah laminasi, seperti lapisan susu di atas penutup berwarna gelap, ikal di tepi lembaran, atau jaring yang terus membungkus dirinya di sekitar rol yang dipanaskan. Gulungan laminasi mengkilap sebenarnya terdiri dari tiga keputusan yang ditumpuk satu sama lain: target kilap dan sudut pengukurannya, struktur film (dasar BOPET atau BOPP yang membawa lapisan lelehan panas EVA), dan kesesuaian mekanis antara gulungan dan mesin. Yang ketiga tetap memutuskan apakah pekerjaan itu menghasilkan uang, meskipun dua yang pertama benar.
Kilap adalah optik, bukan nama akhir. Hal ini dilaporkan dalam satuan kilap (GU) yang diukur pada sudut tetap — 60° untuk sebagian besar pekerjaan film, 20° ketika permukaan sangat tajam, 85° untuk permukaan dengan tingkat kemilau rendah. Pembacaannya bergantung pada seberapa halus film dasar, bagaimana gulungan dingin menyelesaikannya selama ekstrusi, dan seberapa merata perekatnya menjadi basah. Film 100 GU dan film 88 GU terlihat identik pada contoh kecil; pada selebaran bertinta gelap setebal 500 lembar, bagian bawahnya mulai terlihat agak kabur.
Pada mesin yang dipanaskan, film dasar adalah jangkar praktis. Gulungan laminasi termal mengkilap yang dibuat berdasarkan BOPET-EVA atau BOPP-EVA mencakup sebagian besar pekerjaan offset dan digital, dan perilaku leleh lapisan perekat itulah — bukan kilapnya — yang menentukan kecepatan garis maksimum.
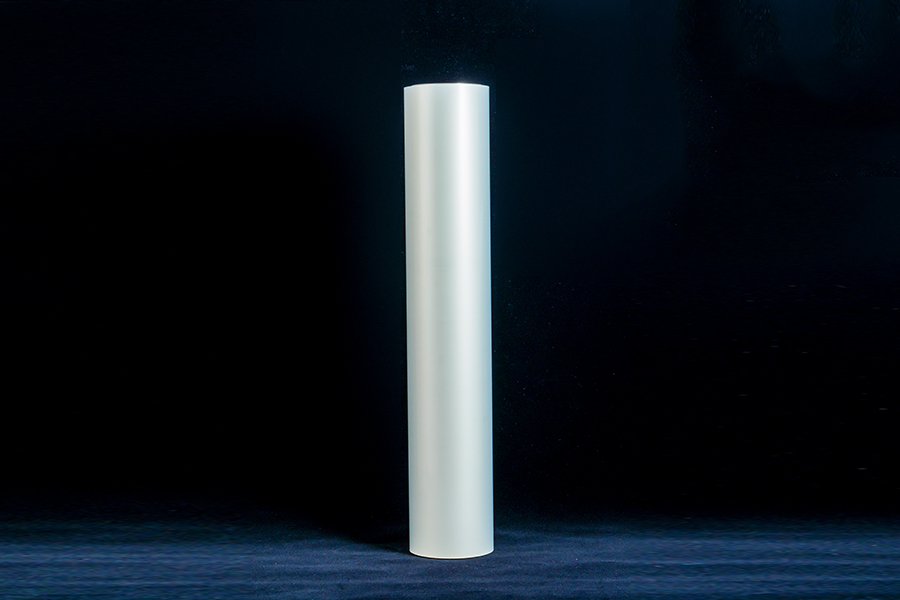 Film Gulungan Laminasi Termal Mengkilap Gulungan mengkilap PET/EVA untuk laminasi offset dan digital, dengan opsi kilap, ketebalan, lebar, dan inti yang dinyatakan untuk memeriksa kecepatan garis dan persyaratan penyelesaian. Lihat Produk →
Kutipan yang mengatakan hanya "mengkilap" tidak memberi Anda apa pun untuk diperiksa pada saat kedatangan. Tanyakan rentang kilap, sudut pengukuran, dan metode pengujian — ASTM D2457 dan ISO 2813 adalah referensi yang biasa digunakan. Penyebaran di bawah ini adalah apa yang biasanya dikutip oleh lembar data film gulungan komersial untuk setiap kelompok permukaan.
Pembacaan kilap 60° tipikal berdasarkan jenis permukaan
Rentang mencerminkan nilai yang umumnya dikutip pada lembar data film komersial, bukan satu lot yang diukur. Konfirmasikan jumlah minimum yang dijamin dengan sertifikat analisis pemasok Anda.
Dua pemeriksaan yang perlu dilakukan sebelum melakukan pemesanan dalam jumlah besar: kalibrasi glossmeter Anda pada ubin referensi, dan ukur lembaran laminasi pada tambalan cetakan yang sama setiap kali. Padatan gelap akan terbaca berbeda dari stok kosong dengan film yang sama, karena cahaya yang dipantulkan melewati film dua kali pada area yang dicetak.
Gulungan laminasi glossy bukanlah satu bahan. Ini adalah film dasar, lapisan perekat lelehan panas, dan biasanya sisi belakang yang diberi perlakuan atau dimodifikasi slip, dililitkan di bawah tegangan yang terkendali. Setiap lapisan melakukan pekerjaan yang berbeda — dan hanya permukaan luar yang menentukan kilapnya.
Tumpukan lapisan gulungan termal mengkilap satu sisi yang disederhanakan. Film dingin menggantikan lapisan EVA dengan perekat plus lapisan yang peka terhadap tekanan.
Ketebalan film dasar mendorong kekakuan dan stabilitas dimensi di bawah panas. Berat lapisan EVA menentukan kekuatan ikatan dan seberapa banyak kabut yang diperoleh lapisan akhir. Perawatan sisi belakang menentukan apakah gulungan akan terlepas dengan rapi pada kecepatan atau menghalangi gulungan. Ketika sebuah gulungan berkinerja buruk, penyebabnya biasanya terletak pada lapisan yang tidak dituliskan oleh siapa pun dalam spesifikasi pembelian.
| Parameter | Rentang umum | Mengapa itu mengubah hasilnya |
|---|---|---|
| Ketebalan keseluruhan | 25–75 mikron | Kekakuan, tepi melengkung, keluaran pada stok tipis |
| Film dasar | BOPET 12–23 µm atau BOPP 15–30 µm | Retensi kilap dan stabilitas pada suhu laminasi |
| Berat lapisan perekat | EVA, kira-kira 8–25 g/m² | Kekuatan ikatan, kabut, jendela aktivasi |
| Gloss | 85–105 GU pada 60° | Kecocokan visual dengan cetakan; selalu periksa sudut dan metode |
| Lebar jaring | 305–1.300 mm, celah sesuai pesanan | Pangkas limbah dan penanganan pada mesin |
| ID Inti | 25,4 mm (1 inci) atau 76,2 mm (3 inci) | Kesesuaian poros; inti yang salah menghentikan proses pada hari pertama |
| Panjang gulungan | 200–3.000 m | Frekuensi pergantian dan jumlah sambungan per gulungan |
Ketidaksesuaian diameter inti menyebabkan sebagian besar kegagalan pada hari pertama. Inti berukuran 25,4 mm yang dipaksakan ke poros 76,2 mm berada di luar pusat, dan riak tegangan yang dihasilkan terlihat sebagai pita variasi kilap yang teratur di sepanjang lembaran. Lebar dan panjang gulungan lebih penting daripada yang terlihat: gulungan sepanjang 3.000 m memerlukan pergantian tetapi membutuhkan poros dan rem yang menahan tegangan yang konsisten seiring dengan penurunan diameter.
Ketebalan adalah hal lain yang patut diperdebatkan, karena jarang sekali yang membahas tentang perlindungan saja. Bagaimana ketebalan film membentuk lembaran laminasi tergantung pada kekakuan, pemulihan setelah panas, dan bagaimana perilaku lembaran saat mendingin di atas palet — tiga hal yang perbedaan 7 µm dapat berubah secara diam-diam.
Sebagian besar keluhan "film buruk" berasal dari pengaturan proses atau kondisi kertas, bukan pada gulungan itu sendiri. Empat pelaku berulang:
Ada perintah debugging yang bisa diterapkan di sini. Gelembung udara dan riak air dalam laminasi biasanya mengikuti penyebab yang dapat diprediksi dan dapat dibersihkan dalam satu shift dengan menyesuaikan suhu, tekanan gigitan, dan pengondisian kertas. Ketika gelembung tetap ada pada pengaturan yang benar, kekuatan ikatan pada tinta spesifik tersebut adalah tersangka berikutnya — dan film dengan ikatan yang lebih tinggi adalah solusi yang lebih murah dibandingkan memotong kecepatan garis sebesar 30%.
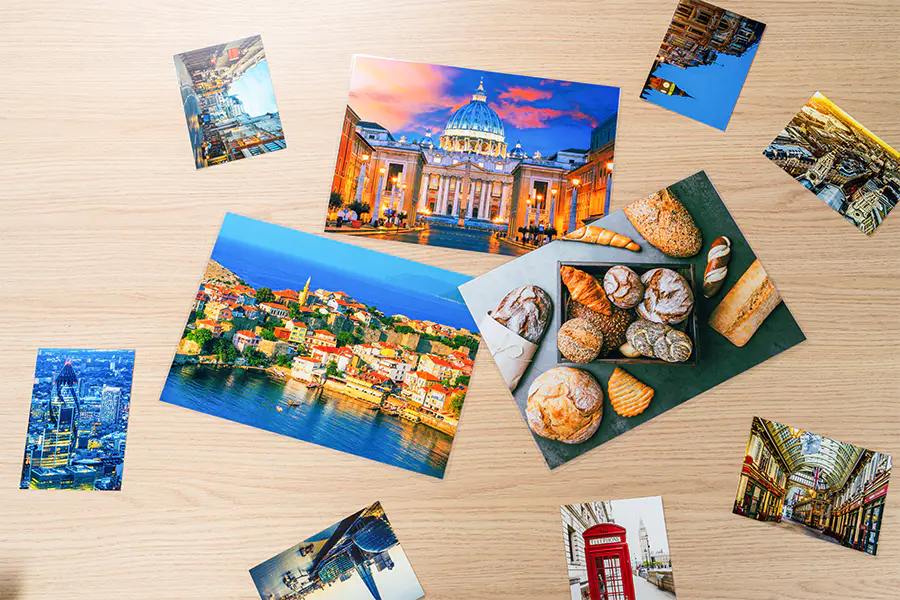 Film Laminasi Berikatan Tinggi untuk Cetakan Digital Film termal yang diberi perekat untuk toner digital, padatan gelap, dan cetakan foto, ditujukan untuk mengangkat tepi dan menggelembung ketika ikatan EVA standar gagal. Lihat Produk →
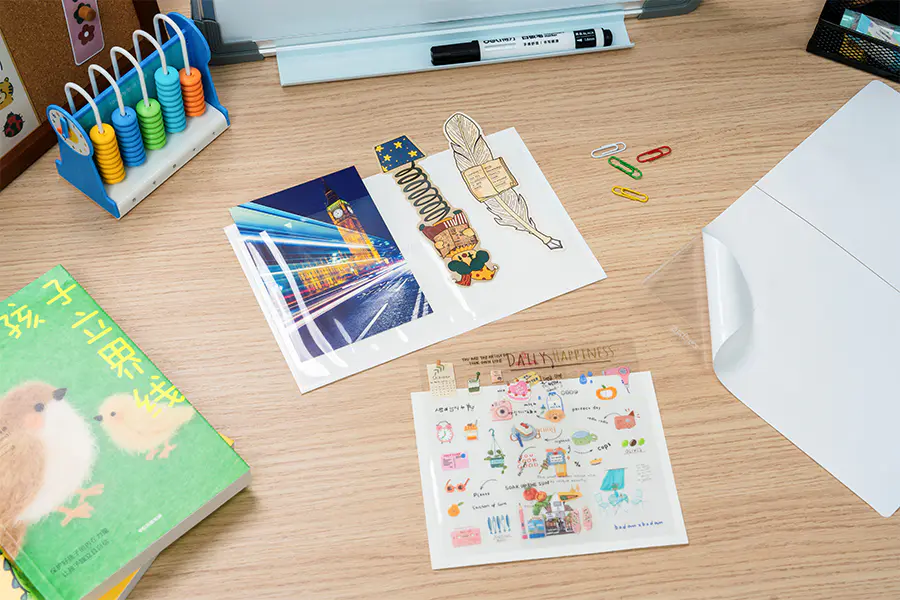
Pilihannya jarang sekali bergantung pada penampilan saja. Gloss memberikan kontras tertinggi untuk foto dan benda padat berwarna gelap, namun menunjukkan sidik jari dan lecet halus pada benda yang dipegang. Matte menyembunyikan tanda penanganan dan membaca lebih baik di bawah cahaya langsung, dengan mengorbankan kedalaman warna. Sentuhan sutra berada di antara keduanya dan umum terjadi pada kemasan premium karena terasa berbeda di tangan.
Perbandingan kualitatif berdasarkan perilaku finishing khas dari dua kelompok permukaan; posisi relatif bergeser dengan film dasar dan berat lapisan.
Jika karya seni yang sama dibuat dalam beberapa penyelesaian, pertahankan lapisan dasar dan perekat tetap sama dan ubah hanya perlakuan permukaannya. Pengaturan alat berat tetap konstan, dan operator tidak mempelajari kembali profil suhu untuk setiap SKU. Gulungan laminasi termal matte yang dibuat dengan struktur BOPET-EVA yang sama akan bekerja pada kecepatan dan suhu roller yang sama dengan gulungan glossynya.
 Film Gulungan Laminasi Termal Matte Gulungan BOPP atau BOPET/EVA dengan kilap rendah dan penghapus tulis terbalik, cocok untuk mencocokkan pengaturan mesin pada hasil akhir kilap dan matte. Lihat Produk →
Kemudian tambahkan sampel. Uji coba 100 lembar pada mesin laminator Anda sendiri, pada kecepatan dan suhu normal, menjawab lebih dari lembar data mana pun — dan ini adalah satu-satunya cara untuk mendapatkan gulungan yang berukuran bagus pada kilapnya namun tidak melekat dengan baik pada tinta Anda.
Gloss dapat diukur, sehingga dapat ditentukan. Setelah rentang kilap, struktur film, dan inti serta lebar dituliskan ke dalam urutan, sebagian besar variabel yang merusak proses menghilang bahkan sebelum gulungan dimuat ke poros.
Mereka adalah materi yang sama dalam format berbeda. "Roll" menggambarkan bentuk pasokan dan belitan, sedangkan "film laminasi mengkilap" mengacu pada permukaan akhir dan bukan pada kemasannya.
Kebanyakan gulungan termal mengkilap berukuran 85–105 GU pada 60°. Apa pun di bawah 80 GU biasanya terbaca sebagai semi-gloss pada cetakan padat berwarna gelap.
Tidak. Gulungan termal memerlukan suhu aktivasi EVA, biasanya 90–130 °C. Mesin dingin memerlukan film yang peka terhadap tekanan dengan liner.
Biasanya kelembapan pada kertas, tekanan nip yang tidak mencukupi, atau suhu roller di luar jendela perekat. Periksa pengkondisian kertas sebelum menyalahkan film.
Sekitar 25–32 µm untuk stok teks dan 32–43 µm untuk sampul. Film yang lebih tebal menambah kekakuan tetapi dapat menggulung lembaran tipis.
Sebagian besar pemasok memerlukan waktu 12 bulan sejak produksi bila disimpan di bawah suhu 30 °C, jauh dari sinar matahari langsung, dan pada palet berujung datar untuk menghindari penyumbatan gulungan.
Produsen Gulungan Film Laminasi Grosir